

Oct. 22, 2026
Processo de colocação manual de FRP: método de fabricação, vantagens e aplicações
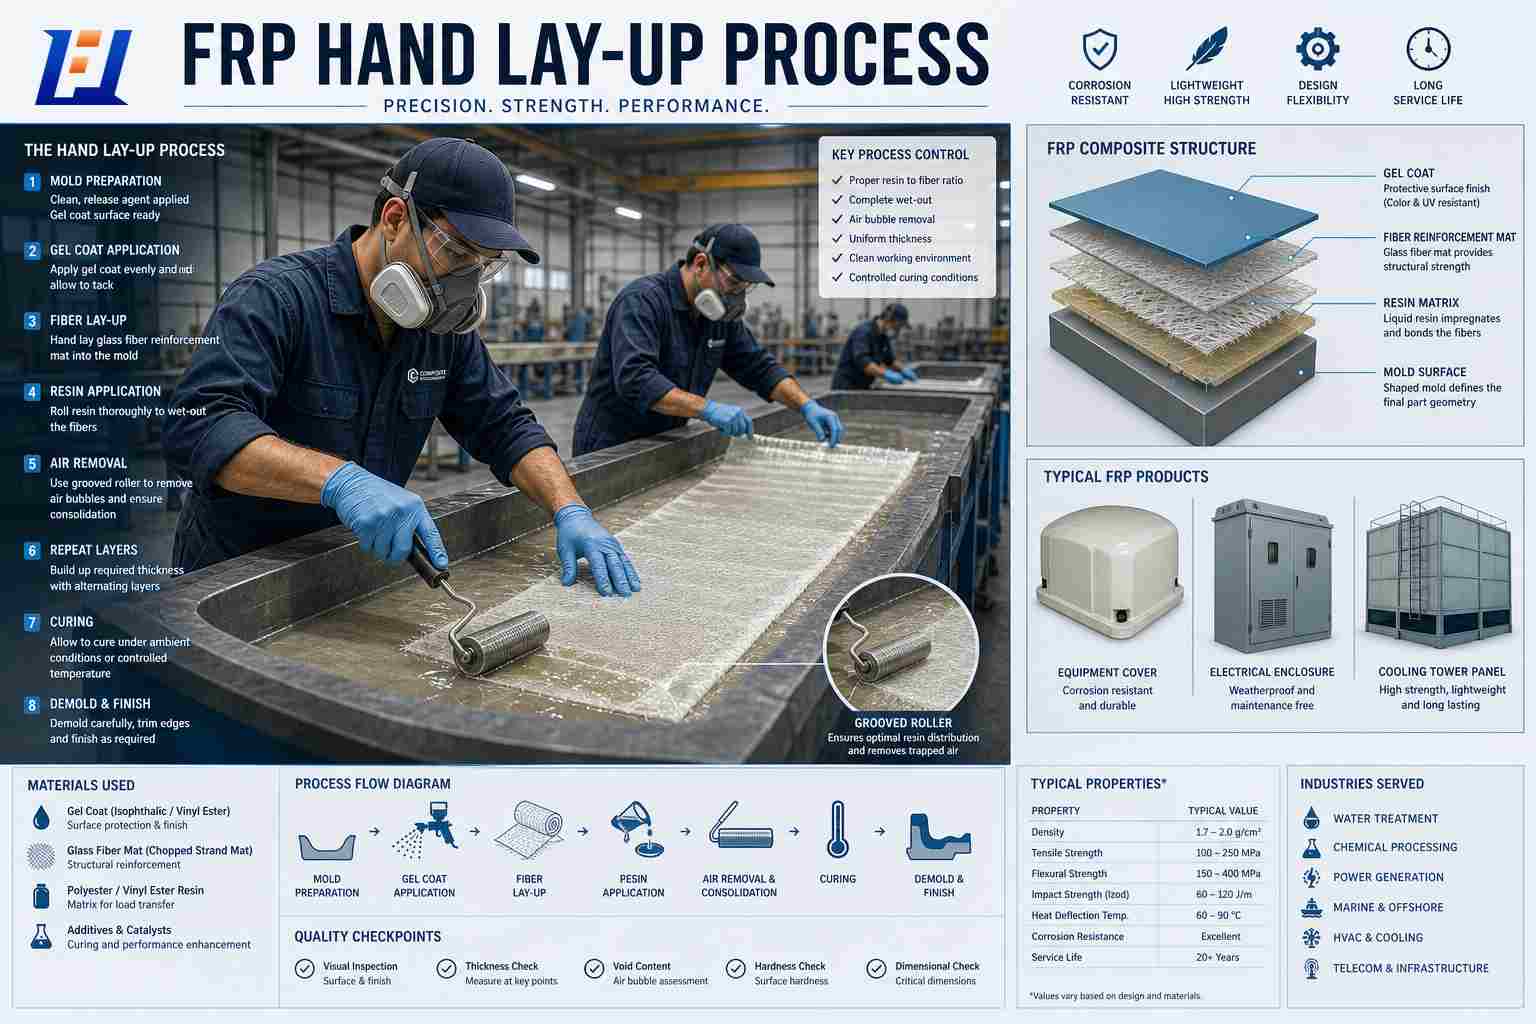
A disposição manual é um dos métodos de fabricação mais estabelecidos usados para produzir produtos de plástico reforçado com fibra (FRP). Também conhecido como moldagem manual de fibra de vidro, esse processo envolve a colocação manual de fibras de reforço em um molde e a aplicação de resina para formar uma estrutura composta.
O FRP combina materiais de reforço, normalmente fibra de vidro, com uma matriz de resina, como poliéster insaturado, éster vinílico ou resina epóxi. As fibras de vidro proporcionam resistência mecânica, enquanto a resina une as fibras, transfere cargas e ajuda a proteger o reforço da exposição ambiental.
Ao contrário dos métodos de fabricação automatizados, a disposição manual depende principalmente de operadores qualificados para posicionar o reforço, molhá-lo com resina, remover o ar preso e controlar a espessura do laminado. Devido à sua flexibilidade e requisitos de ferramentas relativamente baixos, o hand lay-up é amplamente utilizado para produtos FRP grandes, complexos, personalizados e de baixo a médio volume.
Embora os procedimentos de produção específicos variem dependendo do design do produto e do sistema de resina, o processo geral de fabricação consiste em várias etapas principais.
O molde é limpo e inspecionado para garantir que sua superfície esteja livre de poeira, graxa e outros contaminantes. Um agente desmoldante adequado é então aplicado para ajudar a separar o produto acabado do molde. Para produtos que exigem um exterior liso, colorido ou resistente às intempéries, um gel coat compatível pode ser aplicado antes da construção do laminado estrutural.
A qualidade da preparação do molde afeta diretamente o acabamento superficial, a consistência dimensional e a facilidade de desmoldagem.
O reforço de fibra de vidro é colocado no molde de acordo com o design do produto. Dependendo das propriedades mecânicas e da geometria exigidas, o reforço pode incluir esteira de fios cortados, mecha tecida, tecidos costurados ou combinações de diferentes tipos de reforço.
O arranjo das fibras, o número de camadas e a orientação influenciam a resistência e a rigidez do produto final. Por esta razão, o esquema de reforço deve ser selecionado de acordo com a aplicação pretendida, e não simplesmente aumentando o número de camadas.
A resina é aplicada no reforço por meio de pincéis, rolos ou outras ferramentas adequadas. O operador aplica a resina nas fibras de vidro para obter um molhamento completo.
A umidade adequada é essencial porque as fibras secas e a penetração incompleta da resina podem criar áreas fracas no laminado. Ao mesmo tempo, o excesso de resina pode aumentar o peso do produto sem proporcionar uma melhoria proporcional na resistência. A formulação da resina, proporção de mistura, vida útil e condições ambientais devem ser controladas de acordo com as instruções técnicas do fabricante da resina.
Após a aplicação da resina, são utilizados rolos para remover o ar preso e consolidar o laminado. Esta etapa ajuda a reduzir vazios e melhora o contato entre as fibras e a resina.
A consolidação cuidadosa é particularmente importante para produtos estruturais, onde defeitos internos podem afetar o desempenho de suporte de carga e a confiabilidade a longo prazo.
O produto laminado pode curar sob condições ambientais controladas ou especificadas. Durante a cura, a resina sofre uma reação química e desenvolve as propriedades mecânicas pretendidas. O tempo de cura depende do sistema de resina, espessura do produto, temperatura ambiente e condições de cura. Alguns produtos podem exigir pós-cura adicional para atingir o desempenho especificado.
O produto não deve ser desmoldado ou colocado em serviço até atingir o estado de cura exigido.
Terminada a cura, o produto é retirado do molde. O excesso de material pode ser aparado e as bordas, aberturas e áreas de conexão podem ser finalizadas conforme necessário. Dependendo da aplicação, as operações adicionais podem incluir perfuração, corte, colagem, revestimento ou montagem.
Finalmente, o produto deve ser inspecionado quanto à precisão dimensional, defeitos superficiais e outros critérios de aceitação especificados nos requisitos do produto.
A disposição manual continua sendo uma importante opção de fabricação porque oferece diversas vantagens práticas.
O hand lay-up é adequado para produtos com grandes dimensões, superfícies curvas, geometrias irregulares e estruturas personalizadas. Os fabricantes podem ajustar o molde, o arranjo do reforço, a espessura do laminado e o sistema de resina para atender aos diferentes requisitos do projeto.
Em comparação com alguns processos de moldagem automatizados ou de alto volume, a disposição manual pode muitas vezes ser implementada com ferramentas mais simples e menor investimento inicial em equipamento. Isto pode torná-lo uma opção prática para protótipos, componentes especializados, peças de reposição e pedidos com quantidades de produção limitadas.
O processo não está inerentemente limitado a pequenos componentes. Com projeto de molde apropriado, arranjos de manuseio e instalações de produção, a disposição manual pode ser usada para fabricar estruturas de FRP relativamente grandes. Esta é uma das razões pelas quais é usado para capas grandes , p protetor c acabou ,e componentes industriais customizados.
Os fabricantes podem selecionar diferentes materiais de reforço de fibra de vidro e sistemas de resina com base no ambiente operacional do produto e nos requisitos de desempenho. Consequentemente, os produtos fabricados pelo processo de disposição manual apresentam maior resistência do que aqueles produzidos por pultrusão ou moldagem por compressão. .
Apesar de sua flexibilidade, o hand lay-up também apresenta limitações que devem ser consideradas durante a seleção do produto.
Produção intensiva em mão de obra. Grande parte do processo depende de operações manuais. A velocidade de produção e os requisitos de mão de obra podem, portanto, variar de acordo com o tamanho do produto, a geometria e a complexidade do laminado.
Maior dependência da habilidade do operador. A aplicação inconsistente de resina, a colocação de fibras ou a remoção de ar podem levar a variações na espessura, no conteúdo de resina e na qualidade do laminado.
Variação potencial entre lotes. Em comparação com processos altamente automatizados, a disposição manual pode exigir controles de processo mais cuidadosos para manter dimensões e propriedades mecânicas consistentes do produto.
Por estas razões, a disposição manual não é automaticamente a melhor solução para todos os produtos FRP. O processo apropriado deve ser determinado pelo design do produto, quantidade, requisitos de desempenho e custo total de fabricação.
A disposição manual é particularmente útil para produtos personalizados que exigem projetos de moldes flexíveis ou formatos relativamente complexos. As aplicações típicas incluem:
Nem todo produto FRP é fabricado manualmente. Por exemplo, a pultrusão é geralmente mais adequada para perfis contínuos de seção transversal constante, enquanto a moldagem por compressão pode ser mais apropriada para certos componentes moldados repetíveis e de alto volume. O processo correto depende do produto e não apenas do material.
Diferentes métodos de fabricação de FRP atendem a propósitos diferentes.
Tabela 1 — Comparação de métodos de fabricação de FRP
|
Recurso |
Colocação de mãos |
Pultrusão |
Moldagem por compressão |
|
Princípio básico |
Colocação manual de reforço e resina |
Reforço contínuo de fibra puxado através de uma matriz aquecida |
O material é formado em um molde sob calor e pressão |
|
Flexibilidade de projeto |
Alto para formas personalizadas |
Melhor para seções transversais constantes |
Adequado para formas repetíveis definidas por molde |
|
Escala de produção típica |
Protótipos e baixo a médio pedidos de volume |
Produção contínua e repetitiva |
Muitas vezes adequado para repetibilidade alto produção em volume |
|
Considerações sobre ferramentas |
Muitas vezes, custo inicial relativamente baixo de ferramentas |
Requer um dado dedicado |
Requer ferramentas combinadas dedicadas ou um sistema de molde adequado |
|
Aplicações típicas |
Tampas, caixas, painéis e tanques selecionados personalizados |
Perfis, hastes, vigas e seções estruturais de PRFV |
Peças moldadas selecionadas e componentes repetíveis |
O controle de qualidade deve começar antes da produção e continuar até a inspeção final.
Inspeção de matéria-prima: Verifique as especificações e a adequação da fibra de vidro, resina, gel coat e outros materiais.
Controle de processo: Siga as instruções aprovadas de mistura de resina, cronograma de reforço, procedimento de molhamento, método de consolidação e requisitos de cura.
Inspeção visual: Verifique se há rachaduras visíveis, bolhas, fibras expostas, áreas secas, porosidade excessiva e outros defeitos relevantes para a especificação do produto.
Inspeção dimensional: Verifique as dimensões gerais, a espessura da parede ou do laminado quando aplicável, os locais de abertura e outras tolerâncias críticas.
Testes mecânicos e de desempenho: Quando necessário, realize testes apropriados à aplicação pretendida, como testes de flexão, testes de tração, testes de dureza, testes de estanqueidade ou outras avaliações de desempenho especificadas.
Para produtos estruturais ou críticos para a segurança, a inspeção e os testes devem basear-se nas normas aplicáveis, nos desenhos aprovados e nos critérios de aceitação acordados. A inspeção visual por si só não pode estabelecer todas as propriedades mecânicas ou confirmar o desempenho do serviço a longo prazo.
Ao selecionar um processo de fabricação, os compradores devem considerar mais do que o preço unitário inicial. Os principais fatores incluem:
Para produtos personalizados e formatos complexos, a disposição manual pode fornecer um equilíbrio prático entre flexibilidade de projeto e custo de fabricação. Para produtos padronizados que exigem dimensões consistentes e resultados repetitivos, um processo mais automatizado pode ser mais apropriado.
é um fabricante especializado de perfis estruturais pultrudados de FRP e produtos ambientais compostos com base na província de Hebei, China. Com mais de 20 anos de experiência na fabricação de materiais compósitos e 33 modernas linhas de produção de FRP, a empresa se dedica à pesquisa e produção de materiais compósitos avançados. O processo de produção inclui disposição manual, perfis de pultrusão, moldagem por enrolamento e compressão, etc. Oferece especificações padrão e personalizadas, múltiplas cores e sistemas de resina para seleção. Atende clientes globais em áreas como petroquímica, tratamento de água, energia, construção, navios e agricultura.
Para mais informações, entre em contato com nossa equipe técnica.
Hebei Fortis Technology Co., Ltd.
TELEFONE: +86 18932662725/19033312730
E-mail: allen@hbfortis.com
Entre em contato conosco imediatamente para discutir os requisitos do projeto do seu produto
Navegação
Navegação
Entre em contato conosco
Tel.: +86 189 3266 2725
E-mail: sale@hbfortis.com
Adicionar.: No.8-1, rua Zhenxing, cidade de Matun, condado de Zaoqiang, cidade de Hengshui, província de Hebei
Entre em contato
Entre em contato


